Pour les transformateurs de verre, la manutention des matériaux représente un défi particulièrement important. Les grands panneaux de verre sont des produits fragiles et de grande valeur qui doivent être manipulés à de nombreuses reprises tout au long du processus de production (découpe, usinage des bords, trempe, revêtement et assemblage) avant d'être transformés en produits finis. Chaque manipulation est susceptible d'endommager le produit, et chaque étape de manutention manuelle comporte des risques ergonomiques et de sécurité pour les travailleurs.
Cette étude de cas décrit la modernisation des systèmes de manutention mise en œuvre dans une usine de transformation de verre architectural à Manille, aux Philippines. Le projet a remplacé un processus de manutention manuelle nécessitant plusieurs personnes par un système de grue à flèche articulée et de levage par ventouses, ce qui a permis d'obtenir des améliorations mesurables en termes de productivité, de qualité des produits et de sécurité au travail.
Table des matières
Contexte client
| Objet | Détails |
|---|---|
| Pays | Philippines |
| Emplacement | Parc industriel de Manille |
| L'industrie | Traitement du verre architectural |
| Effectifs | 80 à 100 employés |
| Produits principaux | Verre trempé, vitrage de façade rideau, vitrages isolants (IGU) |
| Application | Manutention et transfert du verre entre les postes de production |
L'établissement fournit des services aux promoteurs immobiliers, aux entreprises de vitrerie et aux projets architecturaux à travers les Philippines. Sa gamme de produits comprend du verre trempé et renforcé thermiquement pour les systèmes de façade, du verre feuilleté pour les garde-corps et les applications structurelles, ainsi que des vitrages isolants doubles pour les murs-rideaux commerciaux.
L'usine fonctionne selon un modèle de production par projet, la taille des lots et les dimensions du verre variant considérablement d'une commande à l'autre. Les panneaux vont des petites pièces découpées aux feuilles grand format dépassant 2 400 × 3 600 mm, et le processus de production exige que chaque panneau passe par plusieurs stations de traitement avant d'être finalisé.
Défis du projet
Face à l'augmentation des volumes de production nécessaire pour répondre à la demande croissante des projets, les méthodes manuelles de manutention du verre sont devenues intenables sur les plans opérationnel et économique. Quatre problèmes majeurs ont motivé la décision d'évaluer une solution de manutention mécanique.
Point faible n° 1 — Dommages au verre lors de la manipulation
Les grands panneaux de verre architecturaux sont intrinsèquement fragiles, et les conséquences d'une mauvaise manipulation sont considérables. Un seul panneau endommagé lors du transport peut entraîner non seulement une perte matérielle, mais aussi un report de la production, un retard de livraison sur le chantier et, dans les cas les plus graves, des réclamations clients et une atteinte à la réputation de l'entreprise.
Dans cette installation, les dommages causés au verre lors de la manutention se sont manifestés sous plusieurs formes : ébréchures sur les bords dues à une répartition inégale de la charge lorsque plusieurs travailleurs transportaient un panneau ; rayures superficielles dues au contact avec les vêtements des travailleurs, les outils ou le verre adjacent ; et fractures occasionnelles des panneaux dues à un contact accidentel avec des machines, des rayonnages ou des éléments structurels lors du transit dans l’atelier.
Les taux de dommages, même à quelques points de pourcentage du volume de production, représentaient un coût significatif dans une entreprise où le coût du verre représente une part importante du coût total de production par mètre carré.
Point faible n° 2 : Espace d’atelier limité
L'usine occupait un bâtiment industriel construit à cet effet à Manille, dont l'emprise au sol était fixe. L'atelier comprenait des tables de découpe, des machines à rectifier les bords, un four de trempe, des équipements de revêtement et une chaîne d'assemblage de vitrages isolants, l'agencement physique étant contraint par la géométrie du bâtiment et la logique séquentielle du processus de production.
La largeur des allées entre les postes de production était réduite, suffisante pour les déplacements individuels des opérateurs, mais insuffisante pour le contrepoids et les besoins de déplacement d'un pont roulant classique. L'installation d'une voie de roulement pour ce pont roulant aurait nécessité des modifications structurelles de la charpente du bâtiment, modifications que le propriétaire ne pouvait approuver. De plus, le coût et les perturbations engendrés par ces travaux étaient inacceptables pour l'équipe de direction de la production.
Point sensible n° 3 — Positionnement difficile
Le processus de production du verre nécessitait le transfert des panneaux entre des postes non alignés. Un panneau découpé sur la table de découpe pouvait devoir être acheminé vers une machine de traitement des bords située sur un axe différent, puis vers le chariot de chargement du four de trempe, ensuite vers la ligne de revêtement, et enfin vers la zone d'assemblage ou d'emballage des vitrages isolants. Chaque transfert impliquait un repositionnement du panneau, tant en termes d'orientation que d'emplacement.
Les équipes manipulant manuellement de grands panneaux le long de ce parcours non linéaire rencontraient des difficultés considérables pour coordonner leurs mouvements simultanés, maintenir la stabilité des panneaux et éviter tout contact avec les équipements environnants. Le positionnement des panneaux sur les dispositifs de traitement — notamment les supports de chargement des fours de trempe aux tolérances dimensionnelles serrées — était long et source d'erreurs lorsqu'il était effectué manuellement, sans assistance mécanique.
Point sensible n°4 — Hausse des coûts de main-d'œuvre
Chaque transfert manuel de panneau nécessitait une équipe de quatre à cinq ouvriers pour les panneaux de grande taille, mobilisant ainsi du personnel de production qualifié pour une tâche de manutention sans valeur ajoutée, au lieu de se consacrer à la production. Avec l'augmentation du coût de la main-d'œuvre aux Philippines et la croissance du volume de commandes de l'usine, le coût de la main-d'œuvre par mètre carré de verre transformé est devenu une préoccupation croissante.
Au-delà du coût, les exigences physiques de la manutention manuelle du verre — levages répétitifs et maladroits, forces de préhension soutenues sur les bords du verre et concentration requise pour se coordonner avec les membres de l'équipe lors du déplacement des panneaux — ont créé un risque d'accidents liés à la fatigue et une charge progressive de blessures musculo-squelettiques pour la main-d'œuvre.
Exigences du client
Avant d'évaluer les différentes options d'équipement, l'équipe de gestion des installations a établi un ensemble clair d'exigences pour toute solution de manutention mécanique :
- Réduire l'équipe de manutention manuelle de quatre à cinq travailleurs à un seul opérateur par cycle de transfert de verre
- Réduisez les risques de blessures au travail liés à la manutention manuelle du verre.
- Améliorer la vitesse de transfert entre les postes de production et réduire les retards de production liés à la manutention.
- Réduire le taux de dommages causés au verre par les opérations de manutention
- Assurer un positionnement précis des panneaux au niveau des dispositifs de fixation des stations de traitement, avec une précision suffisante pour respecter les tolérances des équipements de traitement.
- Évitez les modifications structurelles du bâtiment et minimisez les perturbations liées à l'installation sur la production en cours.
Ces exigences ont de fait exclu un système de pont roulant classique, qui aurait nécessité l'installation de poutres de roulement et des modifications structurelles du bâtiment. Elles ont orienté l'évaluation vers des solutions de levage compactes, ancrées au sol et suffisamment maniables pour s'adapter à la configuration restreinte de l'installation.
Solution recommandée : Grue à flèche articulée sur colonne avec système de levage par ventouses
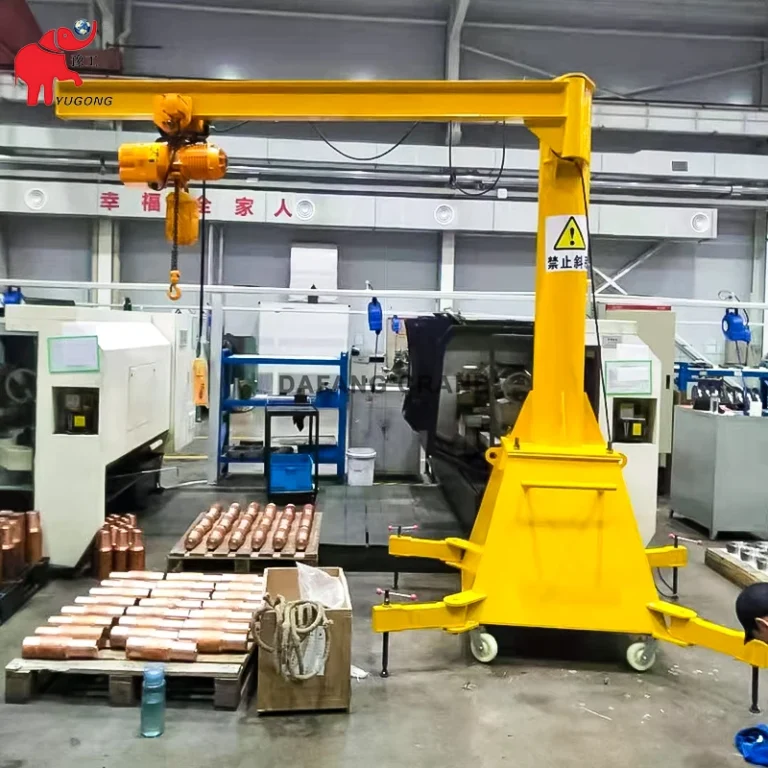
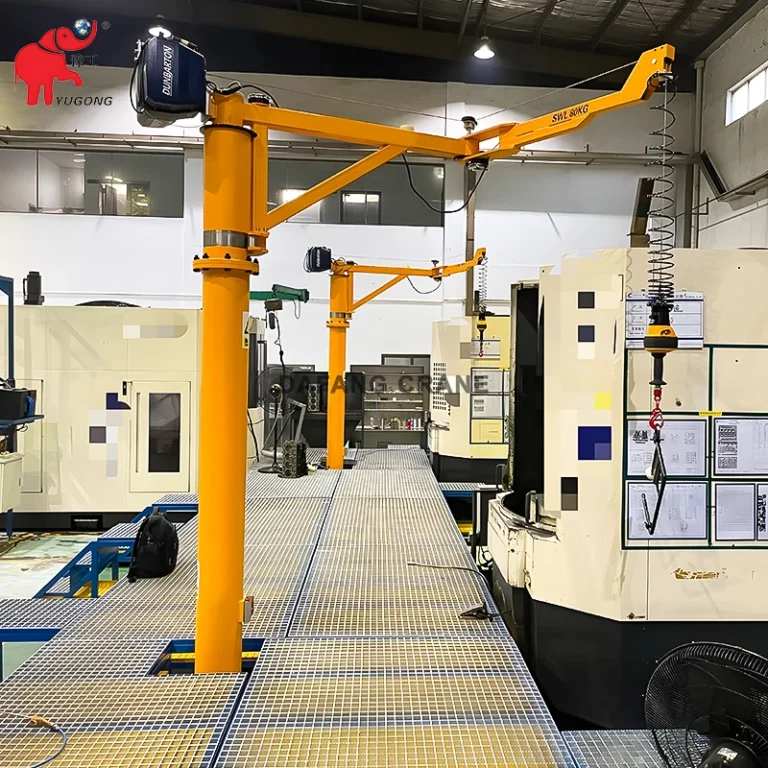
Après avoir examiné l'agencement de l'installation, le flux de production, la plage de poids des panneaux et les exigences opérationnelles, la solution recommandée était une Grue à flèche articulée sur colonne équipé d'un accessoire de levage électrique par ventouses.
Spécifications techniques
| Objet | Spécifications |
|---|---|
| Type de produit | Grue à flèche articulée sur colonne |
| Capacité | 300 kg |
| Longueur intérieure du bras | 1,5 m |
| Longueur du bras extérieur | 1,0 m (portée totale 2,5 m) |
| Rotation | articulation complète à 270° |
| Dispositif de levage | aspirateur électrique |
| Alimentation électrique | 380 V, 60 Hz, triphasé |
| Contrôle | Commande pendante avec indicateur d'état du vide |
| Application | Manutention de panneaux de verre architecturaux grand format |
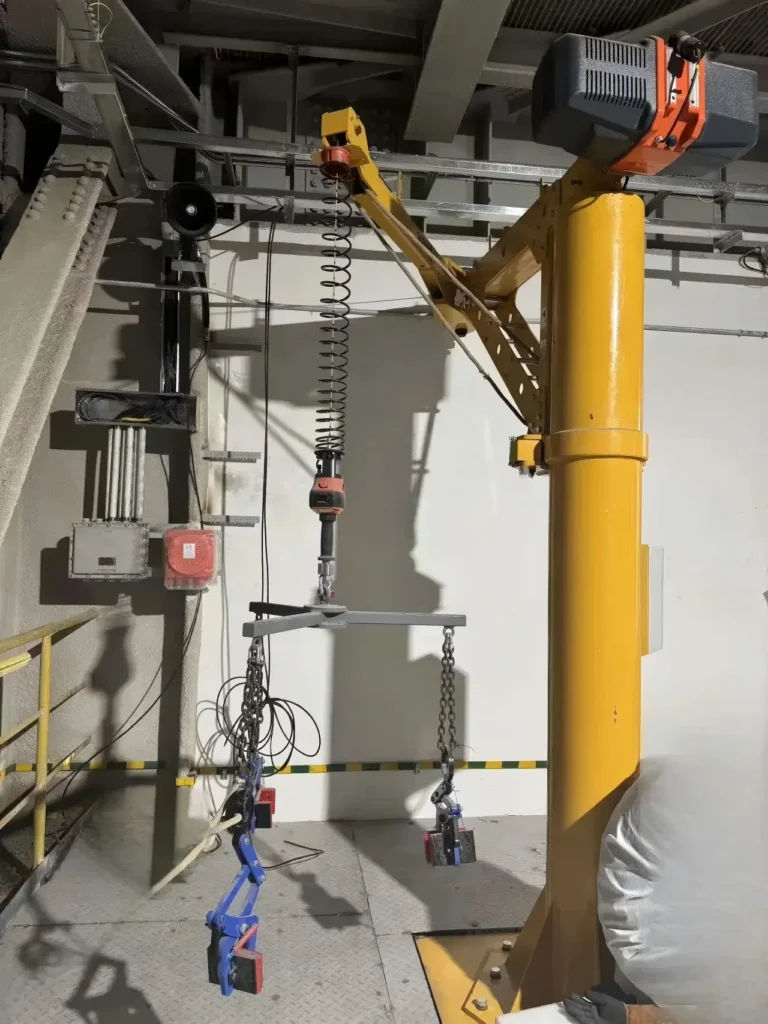
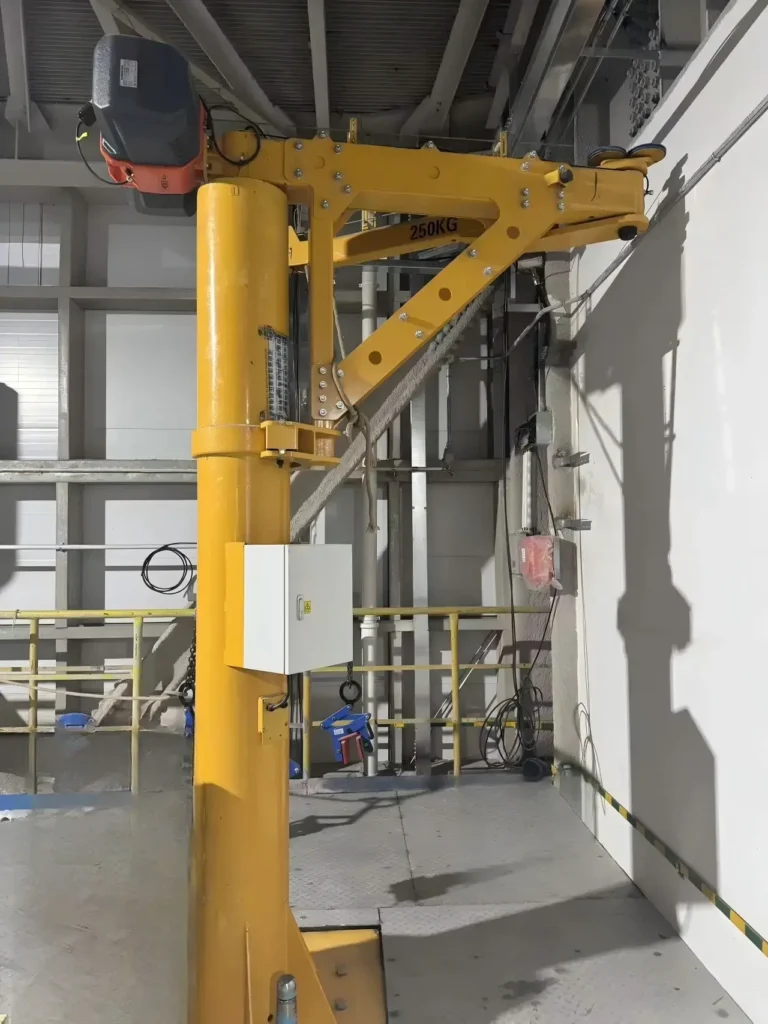
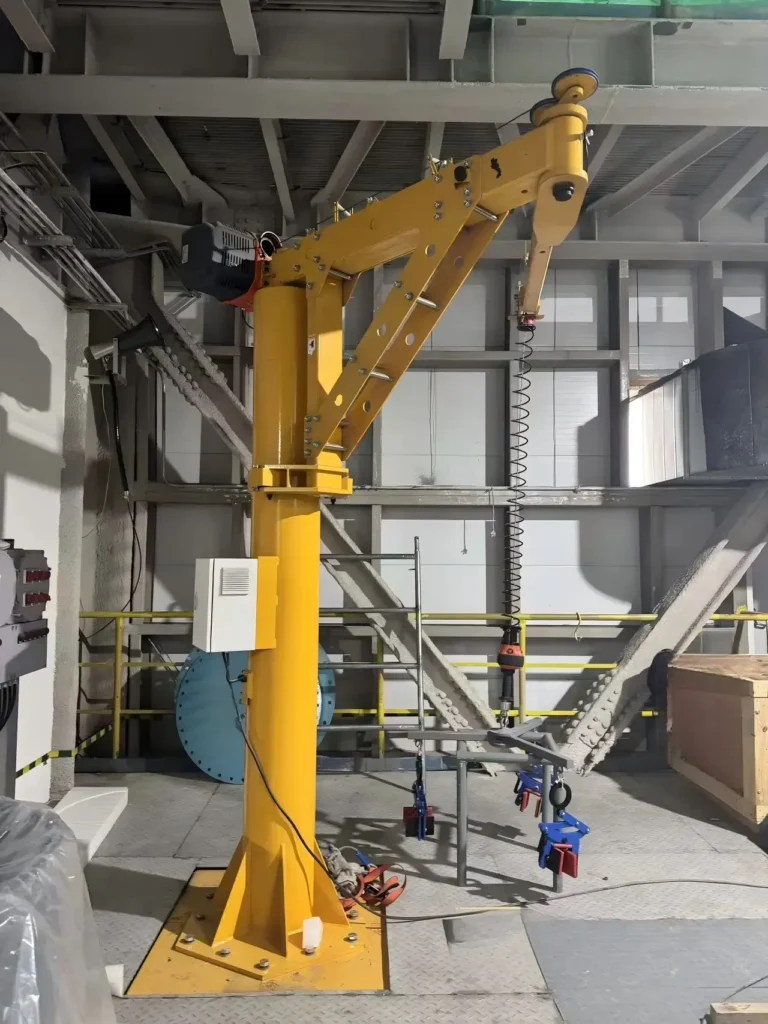
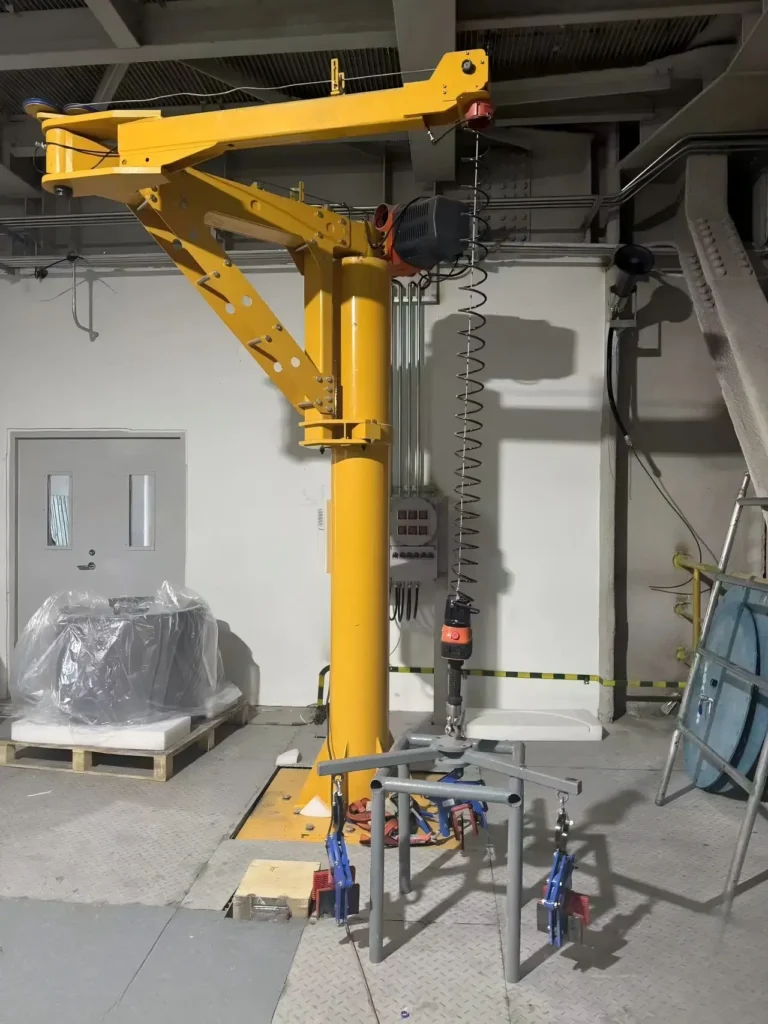
Pourquoi le client a-t-il choisi une grue à flèche articulée sur colonne ?
Couvre des zones de travail complexes
L'agencement de l'atelier de production de cette usine comprenait des rayonnages de stockage du verre, des structures de machines de traitement, des tables d'emballage et des colonnes de bâtiment réparties dans toute la zone de travail. Une grue à flèche standard à un seul bras, pivotant autour d'un axe fixe, ne peut déplacer son crochet que sur un arc de cercle simple ; tout obstacle à l'intérieur de cet arc crée une zone morte où la grue ne peut pas décharger la charge.
La conception à bras articulé élimine cette limitation. Le point de pivot du bras extérieur lui permet de se plier dans différentes directions par rapport au bras intérieur, ce qui permet à la grue de contourner un rayonnage, de se glisser entre deux machines ou de positionner un panneau de verre par une ouverture de chargement inaccessible à un bras droit. La zone de travail effective de la grue n'est pas un simple arc, mais une forme complexe déterminée par la position combinée des deux segments de bras — un atout considérable dans un environnement de production encombré.
Idéal pour les petits et moyens ateliers
La grue à flèche articulée est ancrée à une dalle de fondation en béton armé par une unique colonne centrale. L'encombrement de la colonne est réduit – nettement inférieur à celui de toute autre structure de grue fixe – et l'installation ne nécessite que des travaux d'ancrage, sans aucune modification de la structure du bâtiment au-dessus du niveau du sol.
Pour l'usine de Manille, cela signifiait que l'installation pouvait être réalisée lors d'un arrêt programmé de courte durée, sans permis de construire, sans autorisation du propriétaire pour les modifications structurelles, et sans perturbation du calendrier de production au-delà de la période d'installation elle-même. La compacité de l'installation constituait un atout décisif pour une usine opérant dans un bâtiment aux contraintes fixes.
Positionnement précis du verre
Les équipements de transformation du verre, notamment les fours de trempe et les lignes d'assemblage de vitrages isolants, présentent des tolérances de positionnement lors du chargement que les équipes de manutention manuelle peinent à respecter de manière constante, en particulier pour les panneaux grand format. Un mauvais alignement lors du chargement augmente les taux de rebut du four et les défauts d'assemblage des vitrages isolants.
La combinaison d'une rotation à 270 degrés, d'un bras articulé et d'un système de levage par ventouses permet à un seul opérateur qualifié de positionner un panneau de verre avec une précision et une répétabilité qu'une équipe manuelle ne peut égaler de manière constante. Le système de levage par ventouses maintient le panneau à plat et stable pendant le positionnement, l'empêchant de tourner ou de se déplacer sous l'effet des forces de manipulation. L'opérateur ajuste la position finale à l'aide de la commande pendante avant de déposer le panneau sur le dispositif de traitement.
Amélioration de la productivité
Avec l'ancien système de manutention manuelle, chaque transfert de panneau de grande taille nécessitait la coordination de quatre à cinq opérateurs, ce qui engendrait des délais pour la constitution de l'équipe, la coordination des mouvements et la mise en place. Le système mécanique permet à un seul opérateur d'effectuer les transferts de manière autonome, sans attendre la disponibilité de l'équipe, et à un rythme plus constant tout au long du poste.
La réduction du temps de transfert par panneau, combinée à l'élimination du temps d'attente pour la coordination manuelle des équipes, a permis d'obtenir une amélioration mesurable du débit entre les postes de travail tout au long du flux de production.
Comment le lève-verre à ventouses améliore la sécurité de la manipulation du verre
Poignée en verre sécurisée
Le système de levage électrique par ventouses utilise un ensemble de ventouses multi-coupelles qui répartit la charge de levage sur toute la surface du verre, évitant ainsi les contraintes ponctuelles susceptibles de provoquer une rupture lors de la manipulation. Le système de vide assure une prise optimale tout au long du cycle de levage et de transport, et une alarme automatique se déclenche si le niveau de vide descend en dessous du seuil de sécurité.
Réduction des dommages superficiels
Contrairement à la manutention manuelle où les opérateurs doivent saisir les bords du verre ou appliquer une friction sur la surface du panneau, le système de levage par ventouses n'entre en contact avec la surface du verre que sur des zones spécifiques grâce à des joints en caoutchouc souple conçus pour éviter d'abîmer le verre fini. Le contact avec les bords lors du transfert est ainsi éliminé, supprimant la principale cause d'écaillage.
Meilleure stabilité de la charge
Un panneau de verre suspendu à un système de levage par ventouses conserve une orientation contrôlée et prévisible par rapport au châssis du système. Cette stabilité durant le transport réduit le risque de contact entre panneaux ou avec l'équipement, contact qui pourrait endommager les surfaces lors des opérations de manutention manuelle.
Contrôle de l'opérateur plus sûr
L'opérateur contrôle tous les mouvements de levage, de déplacement et de positionnement depuis un poste de commande suspendu, à distance de sécurité du panneau. Il n'a jamais à soutenir physiquement le verre pendant le cycle de transfert. Ceci modifie fondamentalement l'ergonomie de la manutention, qui passe d'un levage en équipe physiquement exigeant à une opération contrôlée par un seul opérateur.
Résultats du projet
Après la mise en service et une courte période de formation des opérateurs, l'installation a comparé ses performances à celles du système de manutention manuelle de référence sur une période de production de 90 jours. Les résultats obtenus sont résumés ci-dessous.
| Indicateur de performance | Avant | Après | Changement |
|---|---|---|---|
| Panneaux transférés par quart de travail | Ligne de base | +40% | +40 % d'efficacité |
| Travailleurs requis par transfert | 4 – 5 | 1 | -60 % à -80 % |
| Taux de dommages au verre (liés à la manipulation) | Ligne de base | -70% | Économies importantes |
| Incidents de blessures liés à la manutention | Enregistré | Zéro dans la période de mesure | Amélioration du bilan de sécurité |
Efficacité de manutention supérieure de 40 %
L'accélération des transferts individuels et la suppression des délais de coordination et d'assemblage des équipes ont permis d'augmenter d'environ 40 % le nombre de transferts de panneaux effectués par poste. Cette amélioration s'est traduite directement par une réduction du temps d'attente des panneaux entre les postes de production et par une augmentation du rendement global de la chaîne de production.
Besoins en main-d'œuvre réduits de 60 %
Chaque cycle de transfert, qui nécessitait auparavant une équipe de quatre à cinq personnes, ne requiert désormais qu'un seul opérateur qualifié. Le personnel ainsi libéré des tâches de manutention a été redéployé vers des tâches de production, ce qui a permis d'améliorer le rendement par employé sans augmenter les effectifs.
Réduction de 70 % des dommages causés au verre
La réduction des dommages causés au verre lors des opérations de manutention, sur une période de mesure de 90 jours, a été d'environ 70 % par rapport à la situation antérieure à l'installation. Cette amélioration est due à l'élimination des contacts avec les bords lors du transfert, à la réduction des risques de contact avec les surfaces et à la capacité de positionnement stable et contrôlé du système de levage par le vide. Les économies réalisées sur les coûts des matériaux grâce à la réduction des dommages et des retouches, calculées sur une année complète d'exploitation, ont contribué de manière significative au retour sur investissement de l'installation.
Amélioration de la sécurité au travail
Aucun accident du travail lié à la manutention n'a été enregistré durant les 90 jours suivant l'installation. La suppression du levage manuel en équipe des grands panneaux de verre a éliminé la principale source de risques pour les travailleurs auparavant affectés à ces tâches. Leur redéploiement vers des tâches de traitement moins exigeantes physiquement a permis d'améliorer encore le profil ergonomique global de leurs activités quotidiennes.
Applications des grues à flèche articulée sur colonne dans l'industrie du verre
Le projet de Manille illustre un modèle d'application qui se généralise dans les usines de transformation du verre en Asie du Sud-Est et dans le monde entier. Les ponts roulants à flèche articulée sont adaptés à de multiples applications dans l'industrie verrière, au-delà du simple transfert entre stations présenté dans cette étude de cas.
- Plantes en verre trempé: Chargement et déchargement des fours de trempe, où un positionnement précis des panneaux sur les rouleaux du four est requis et où l'accès est limité par la structure du four.
- production de verre feuilleté: Manipulation des plis de verre lors de l'assemblage des couches intermédiaires, où la protection de la surface est essentielle et où les panneaux doivent être positionnés avec précision sur le verre existant sans contact entre les panneaux.
- Fabrication d'IGU: Déplacement des unités de double vitrage terminées de la chaîne de montage vers le poste de scellage des bords, puis vers la zone de séchage et d'emballage, où le poids des unités assemblées dépasse les limites de manutention manuelle confortables.
- fabrication de vitrages pour murs-rideaux: Transfert de panneaux grand format entre les étapes de traitement dans les installations produisant des éléments de murs-rideaux sur mesure pour les grands projets de construction.
- Entrepôts en verre architectural: Déplacer les panneaux de verre finis de la production vers le stockage des produits finis et récupérer des panneaux spécifiques pour l'exécution des commandes, dans des entrepôts où les dimensions des panneaux et les configurations des rayonnages de stockage créent des difficultés de manutention.
- Stations d'emballage du verre: Positionnement des panneaux dans des caisses en bois ou des supports de transport en A pour la livraison sur les chantiers, où l'opération d'emballage finale exige un placement précis dans des tolérances dimensionnelles strictes.
Conclusion
Le projet de l'usine de verre de Manille démontre la valeur opérationnelle qu'une grue à flèche articulée à colonne dotée de la technologie de levage par le vide peut apporter dans un environnement de traitement du verre où les méthodes de manutention manuelle sont devenues une contrainte pour la productivité, la qualité des produits et la sécurité au travail.
Les quatre principaux défis auxquels l'usine était confrontée — les dommages causés au verre lors de la manutention, l'espace restreint de l'atelier, la difficulté de positionnement des panneaux et la hausse des coûts de main-d'œuvre — sont représentatifs des problématiques courantes dans les opérations de transformation du verre qui ont dépassé les capacités des méthodes manuelles. La grue à flèche articulée a permis de relever chacun de ces défis : son installation compacte a évité des modifications du bâtiment, la géométrie flexible de son bras a facilité la navigation dans l'agencement complexe de l'atelier, son système de levage par ventouses a préservé la qualité du produit et permis un positionnement précis, et la réduction de la manutention à un seul opérateur a considérablement diminué les besoins en main-d'œuvre et les risques de blessures.
Les résultats mesurés — une efficacité de manutention supérieure de 40 %, une réduction de 60 % du travail par transfert, une réduction de 70 % des dommages causés au verre lors de la manutention et l'élimination des blessures liées à la manutention enregistrées pendant la période de mesure — représentent un retour sur investissement que l'équipe de direction de l'établissement a confirmé avoir atteint au cours de la première année d'exploitation.
Alors que les usines de transformation du verre aux Philippines continuent d'accroître leurs activités pour répondre à la demande du secteur de la construction, les solutions de levage mécaniques compactes, intégrables aux installations existantes sans modification structurelle, constituent un choix de plus en plus pratique et économique pour l'amélioration de la manutention des matériaux.
Discutez de vos besoins en manutention de matériaux pour votre verrerie avec nos spécialistes — nous vous aiderons à définir la configuration adaptée à votre agencement de production et à votre gamme de produits.
Questions fréquemment posées
Q : Qu'est-ce qu'une grue à flèche articulée sur colonne ?
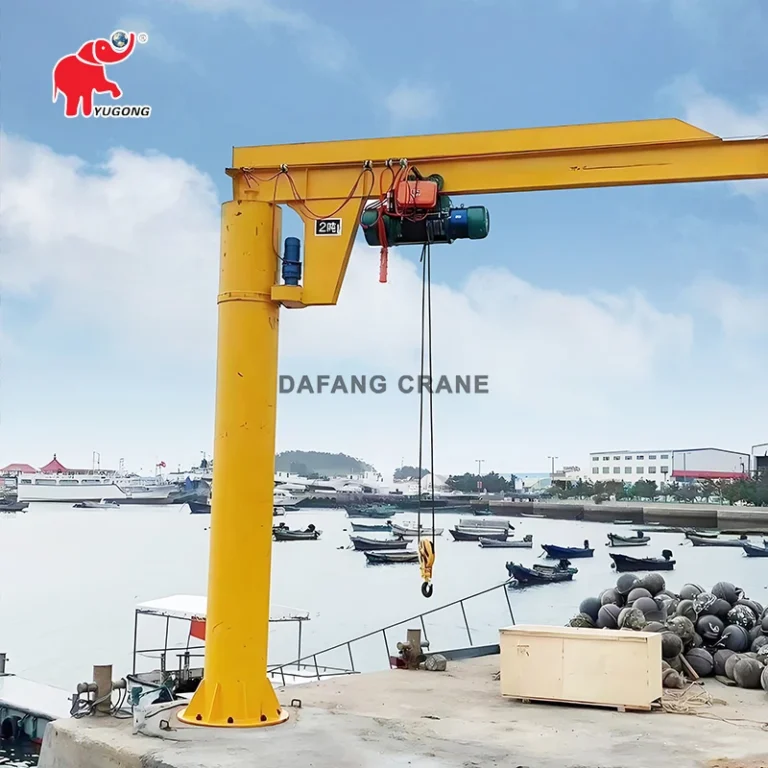
Une grue à flèche articulée sur colonne est une grue à flèche ancrée au sol, composée de deux segments de bras reliés par un pivot central. Cette conception lui permet de se replier et de s'étendre pour contourner les obstacles présents dans sa zone de travail. Contrairement à une grue à flèche monobras standard, limitée à un arc de cercle simple, la conception articulée de cette grue offre une zone de travail complexe et flexible, idéale pour les environnements de production encombrés où un bras droit ne pourrait pas atteindre toutes les positions requises.
Q : Pourquoi utilise-t-on un appareil de levage à ventouses pour la manipulation du verre ?
Un système de levage par ventouses agrippe la surface du panneau de verre, évitant ainsi le contact avec les bords et la pression exercée par la manutention manuelle ou les méthodes de levage classiques. Ceci protège les bords du verre contre les ébréchures, les surfaces contre les rayures et réduit le risque de fracture du panneau lors du levage et du transport. Les systèmes de levage par ventouses offrent également une prise sûre et stable, permettant à l'opérateur de contrôler parfaitement l'orientation du panneau lors de son positionnement.
Q : Quelle capacité de grue à flèche convient aux verreries ?
Les exigences en matière de capacité dépendent du poids maximal des panneaux à manipuler. Pour le verre architectural standard de dimensions allant jusqu'à environ 2 400 × 3 600 mm, une grue d'une capacité de 300 à 500 kg est généralement suffisante lorsqu'elle est associée à un système de levage par ventouses. Les installations manipulant du verre feuilleté lourd, des éléments en verre structurel ou des modules de murs-rideaux grand format peuvent nécessiter une capacité supérieure. Le poids propre du système de levage par ventouses doit être soustrait de la capacité nominale de la grue afin de déterminer le poids net maximal de verre pouvant être levé.
Q : Une grue à flèche articulée peut-elle fonctionner dans des espaces confinés ?
Oui. Le bras articulé est spécialement conçu pour fonctionner dans des environnements où des obstacles (structures de machines, rayonnages, colonnes et autres équipements) empêchent une grue à flèche droite standard d'accéder à toutes les positions requises. La capacité du bras extérieur à se replier au niveau de son pivot central permet à la grue de contourner les obstacles et d'accéder à des positions inaccessibles avec un bras conventionnel.
Q : Une grue à flèche articulée sur colonne est-elle adaptée à la production de verre trempé ?
Oui. La manutention du verre trempé est l'une des applications les plus courantes des ponts roulants articulés dans les usines de transformation du verre. La précision de positionnement de la grue est particulièrement précieuse lors du chargement des fours de trempe, où le placement précis des panneaux sur les rouleaux du four est essentiel pour obtenir des résultats de traitement thermique homogènes. Le système de levage par ventouses protège la surface du verre pendant la manutention, préservant ainsi la qualité du produit tout au long du processus de trempe.